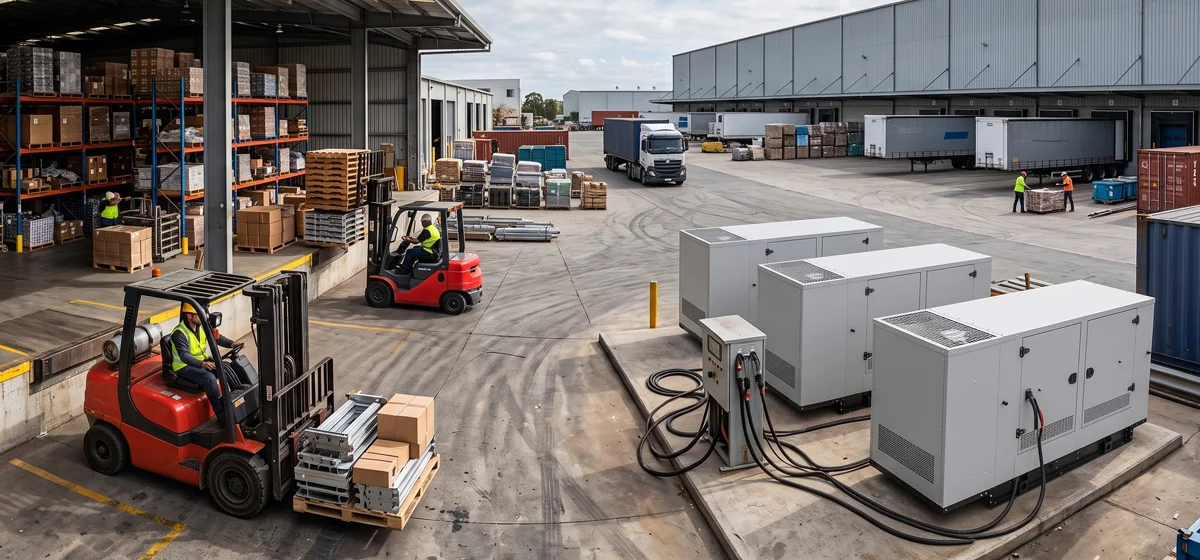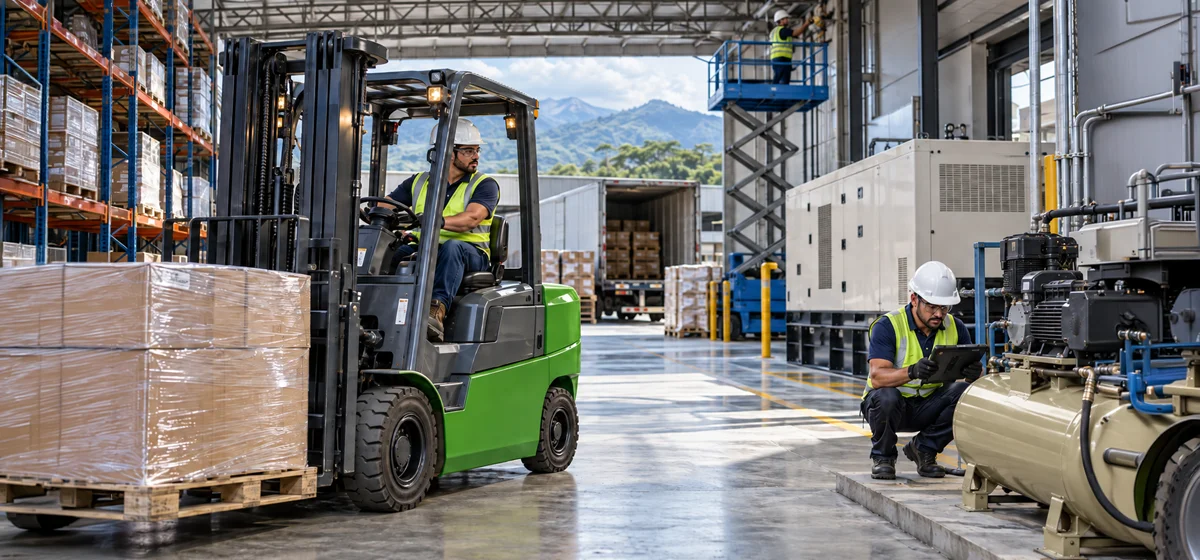
Una batería que pierde autonomía durante un turno, una plataforma que queda fuera de servicio antes de una maniobra crítica o un generador que no arranca cuando la red falla no son incidentes aislados: son horas improductivas, riesgos de seguridad y compromisos incumplidos. El mantenimiento industrial conectado responde a esa realidad con información útil, respuesta técnica y decisiones tomadas antes de que una falla detenga la operación.
Para una bodega, una planta o un proyecto de construcción en Costa Rica, el objetivo no es acumular datos de maquinaria. Es sostener la continuidad operativa. La tecnología conectada tiene valor cuando permite saber qué equipo requiere atención, cuándo intervenir y cómo disponer de una alternativa sin poner en riesgo la productividad ni al personal. Este enfoque también fortalece el mantenimiento predictivo industrial, al utilizar datos operativos para anticipar condiciones que podrían convertirse en fallas.
El futuro del mantenimiento industrial conectado empieza antes de la falla
El mantenimiento tradicional suele activarse por calendario o por reacción. En el primer caso, un equipo se revisa cada cierto número de horas, aunque su condición real pueda ser óptima o, por el contrario, estar deteriorándose antes de la fecha prevista. En el segundo, la intervención llega cuando el montacargas, compresor, generador o plataforma ya dejó de cumplir su función.
El mantenimiento conectado cambia la conversación. Sensores, telemetría industrial y registros digitales permiten observar variables operativas como horas de uso, ciclos de carga, temperatura, alertas de motor, consumo de combustible, presión, ubicación y patrones de operación. El dato por sí solo no corrige una falla, pero entrega una señal para actuar con precisión.
Esto permite pasar de preguntar “¿por qué se detuvo?” a preguntar “¿qué condición estaba cambiando y cuándo conviene intervenir?”. Esa diferencia impacta directamente la planificación de turnos, la disponibilidad de técnicos, la asignación de equipos de respaldo y la seguridad de cada maniobra.
En operaciones con equipos eléctricos, por ejemplo, el monitoreo de batería y hábitos de carga ayuda a prevenir pérdidas de autonomía que afectan rutas internas, ciclos de picking o despachos. En generadores, conocer las horas de trabajo, niveles operativos y alertas facilita programar una revisión antes de una contingencia. En plataformas de elevación, los registros de uso contribuyen a mantener controles de seguridad y disponibilidad para trabajos en altura.
Monitoreo de maquinaria industrial: datos conectados, decisiones más rápidas
La conectividad no sustituye al criterio de un técnico certificado ni a una inspección física. Sí permite dirigir mejor ese criterio. Una alerta priorizada evita enviar recursos a ciegas y ayuda a identificar si se necesita una revisión preventiva, un ajuste de operación, una pieza específica o un equipo sustituto.
Para un gerente de operaciones, el monitoreo de maquinaria industrial se traduce en información que puede convertirse en acción: qué activos están disponibles, cuáles presentan una condición fuera de parámetro y cuáles requieren mantenimiento en los próximos días. Para mantenimiento, representa una mejor coordinación de repuestos, personal y ventanas de servicio. Para seguridad industrial, aporta trazabilidad sobre inspecciones, uso y condiciones que deben corregirse.
La velocidad importa. Una alerta que llega tarde tiene poco valor si el equipo ya interrumpió una carga, una maniobra de elevación o el suministro eléctrico de una instalación. Por eso, un modelo conectado debe estar respaldado por capacidad real de respuesta. Tecnología sin técnicos, repuestos, protocolos y equipos disponibles sigue dejando a la operación expuesta.
Lo que debe medir una operación crítica
No todas las lecturas tienen la misma prioridad. Las empresas deben concentrarse en indicadores vinculados con continuidad y seguridad, no en paneles saturados de información. Entre los más relevantes están las horas efectivas de operación, frecuencia de alertas, estado de batería o combustible, tiempos de inactividad, cumplimiento de mantenimientos y patrones de uso fuera de los parámetros establecidos.
También conviene medir el tiempo desde que aparece una alerta hasta que se toma una decisión. En una operación exigente, detectar una condición anormal no basta. El verdadero indicador es cuánto tarda el equipo de mantenimiento o el proveedor en evaluar, atender y devolver capacidad operativa.
La renta de maquinaria industrial acelera el modelo conectado
La compra de activos puede ser adecuada para empresas con uso intensivo, flotas estables y capacidad interna para administrar mantenimiento, repuestos y renovación tecnológica. Sin embargo, esa decisión también inmoviliza capital y traslada al cliente toda la responsabilidad por disponibilidad, actualización y atención ante una falla.
La renta de maquinaria industrial ofrece otra alternativa: disponer de equipos listos para operar, con mantenimiento incluido y respaldo técnico como parte del servicio. En un entorno conectado, este modelo toma mayor relevancia porque permite integrar disponibilidad, seguimiento operativo y soporte en una sola solución.
Si un montacargas presenta una condición que exige detenerlo, la prioridad no es únicamente repararlo. La prioridad es proteger la continuidad de la bodega. Cuando el contrato incluye soporte y capacidad de sustitución, la empresa puede reducir la exposición a un paro prolongado. El mismo principio aplica a plataformas de tijera y brazo articulado, compresores de aire y generadores eléctricos utilizados en trabajos donde el tiempo no admite improvisaciones.
Equipsa Rental trabaja bajo esa lógica: la renta no termina con la entrega del equipo. El valor está en mantenerlo disponible mediante mantenimiento, técnicos certificados, garantías claras y atención permanente para operaciones en Costa Rica, Nicaragua y Honduras.
Tecnología conectada con seguridad operativa
La conectividad debe reforzar la seguridad, no convertirse en una excusa para operar con menos supervisión. Un sensor puede reportar una alerta, pero no reemplaza la inspección preoperacional, el cumplimiento de capacidades de carga, la capacitación del operador ni los protocolos para trabajos en altura o espacios industriales.
De hecho, uno de los mayores beneficios del mantenimiento industrial conectado es hacer visibles prácticas que antes pasaban desapercibidas. Un equipo sometido a sobrecarga recurrente, cargas de batería incompletas, tiempos prolongados en ralentí o condiciones de operación inadecuadas puede mostrar señales antes de generar una avería mayor. Corregir esos patrones protege el equipo, pero sobre todo protege a las personas.
La implementación debe considerar quién recibirá las alertas, qué tipo de evento justifica detener una unidad y qué procedimiento seguirá el equipo de trabajo. Sin esta disciplina, la información se acumula sin producir mejoras. Con protocolos claros, cada alerta se convierte en una oportunidad para evitar un incidente o una interrupción costosa.
No todo requiere la misma inversión
El nivel de conectividad adecuado depende de la criticidad del equipo y de la operación. Una flota de montacargas eléctricos que mueve mercancía durante varios turnos necesita una visibilidad distinta a la de un generador utilizado como respaldo ocasional. Una plataforma destinada a mantenimiento en altura requiere controles y registros diferentes a los de un compresor que abastece herramientas neumáticas.
La recomendación no es instalar tecnología indiscriminadamente. Es identificar dónde un paro tiene mayor costo, qué equipos presentan mayor impacto en seguridad y qué datos ayudarían a tomar decisiones mejores. A partir de ahí, la empresa puede definir un plan gradual, medible y alineado con sus prioridades operativas.
Cómo prepararse para una operación industrial más conectada
El primer paso es revisar la realidad actual: cuántas horas de baja se generan, qué fallas se repiten, cuánto tiempo toma obtener atención técnica y cuáles equipos son indispensables para cumplir con producción, despacho o mantenimiento. Sin una línea base, resulta difícil demostrar el retorno de cualquier mejora.
Después, conviene establecer responsabilidades. Operadores, supervisores, mantenimiento interno y proveedor deben saber qué reportar, cómo escalar una alerta y quién autoriza una intervención o sustitución. La claridad evita que una señal técnica se pierda entre turnos o quede pendiente hasta que se transforme en paro.
Finalmente, la empresa debe exigir respaldo operativo, no solo especificaciones tecnológicas. Pregunte si el proveedor cuenta con técnicos certificados, soporte 24/7, cobertura donde opera su proyecto, mantenimiento incluido, garantías transparentes y disponibilidad para responder ante una contingencia. La conectividad vale tanto como la capacidad de actuar sobre ella.
La maquinaria conectada no promete eliminar cada falla. Ninguna operación industrial está libre de desgaste, condiciones variables o imprevistos. Lo que sí permite es reducir la incertidumbre y responder con anticipación, precisión y seguridad. Cuando cada hora de disponibilidad protege la producción, los plazos y la confianza del cliente, convertir los datos en acción deja de ser una mejora opcional: se convierte en una decisión operativa.
En ese escenario, combinar mantenimiento industrial conectado, información operativa y respaldo técnico permite avanzar hacia una gestión más preventiva y preparada para responder antes de que una falla afecte la continuidad del negocio.